В «Ремсервисе» в Тольятти так восстанавливают топливные баки, радиаторы, интеркулеры, каркасы полуприцепов и алюминиевые ёмкости. Главное условие — правильная подготовка кромок и понимание, где сварка допустима, а где деталь придётся менять.
Что варим
Алюминий в грузовом автомобиле встречается чаще, чем кажется. Топливные баки на магистральных тягачах, радиаторы системы охлаждения, интеркулеры, каркасы полуприцепов, элементы автовозов, ёмкости и цистерны — всё это требует ремонта, когда появляется трещина или отрывается крепление. Алюминий лёгкий и хорошо отводит тепло, но именно эти свойства усложняют сварку: металл быстро отдаёт тепло в массивную деталь, а на поверхности всегда есть оксидная плёнка с высокой температурой плавления.
| Что ремонтируют | Типичная неисправность | Особенность работ |
|---|---|---|
| Топливный бак | Трещина по шву, отрыв кронштейна, потёртость | Обязательная подготовка ёмкости, контроль паров |
| Радиатор | Трещина бачка, отрыв патрубка, свищ | Тонкий металл, риск прожога, опрессовка |
| Интеркулер | Трещина по сварному шву, пробой | Проверка на герметичность под давлением |
| Каркас полуприцепа | Трещина в сварном узле, усталостный разрыв | Доступ к узлу, усиление накладкой |
| Ёмкости и цистерны | Коррозионный свищ, трещина у фланца | Материал стенки, остатки содержимого |
Нержавеющую сталь тоже варят в аргоне, но по другой технологии: на постоянном токе, с другим типом электрода и присадки. Алюминий требует переменного тока, который попеременно разрушает оксидную плёнку и формирует шов. Смешивать эти технологии в одном шве нельзя, поэтому перед работой мастер определяет материал детали — иногда по внешнему виду это неочевидно, особенно если деталь окрашена или покрыта грязью.
Отдельная категория — литые детали из алюминиевых сплавов. Они пористые, содержат масло в порах и хуже переносят нагрев. Сварка таких элементов возможна, но требует тщательной зачистки и часто даёт шов с порами. Если деталь нагружена и отвечает за безопасность, честнее сказать о рисках и предложить замену, чем давать гарантию на восстановленный литой корпус.
Подготовка
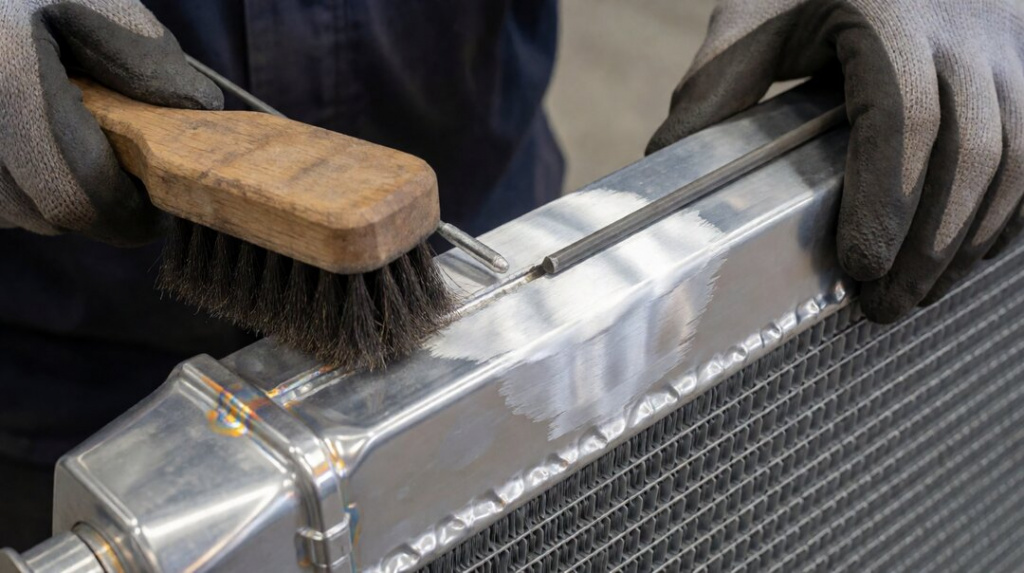
Подготовка занимает больше времени, чем сам шов, и от неё зависит результат. Алюминий покрывается оксидной плёнкой мгновенно, поэтому зачищенную кромку нельзя оставлять на ночь: её обрабатывают непосредственно перед сваркой, щёткой из нержавеющей стали или специальным инструментом, который не используется для других металлов.
Топливный бак требует отдельного разговора. Пустой бак из-под дизельного топлива всё равно взрывоопасен: в нём остаются пары, а нагрев от сварки создаёт условия для воспламенения. Бак сливают, снимают, промывают и продувают, а перед сваркой убеждаются, что внутри нет остатков топлива и паров. Иногда проще и безопаснее изготовить новый бак или заменить повреждённый участок, чем варить ёмкость с сомнительной историей. Эту работу выполняют на открытой площадке или в зоне с вентиляцией, с соблюдением требований безопасности.
Порядок подготовки выглядит так:
- Оценка детали: материал, толщина стенки, характер повреждения, зона доступа.
- Слив и промывка ёмкости, если ремонтируют бак или цистерну.
- Демонтаж детали или обеспечение доступа к повреждённому участку.
- Очистка от краски, грязи, масла и старого герметика.
- Разделка трещины: её разводят и снимают фаску, чтобы шов проварился на всю глубину.
- Зачистка кромок до металла и обезжиривание.
- Фиксация детали в приспособлении, чтобы избежать деформации при нагреве.
Трещину нельзя просто «залить» сверху: без разделки шов ложится на поверхность, не проваривает глубину и трескается рядом через несколько тысяч километров. Так же бесполезно варить по грязи и масляной плёнке — поры и непровары появляются гарантированно. Если деталь тонкостенная, кромки требуют особенно аккуратной подготовки: прожог здесь случается быстрее, чем формируется ванна.
Технология
Варят неплавящимся вольфрамовым электродом в среде аргона. Дуга горит между электродом и деталью, присадочный пруток подаётся вручную. Для алюминия используют переменный ток: в одну полуволну разрушается оксидная плёнка, в другую металл плавится. Силу тока, диаметр электрода и расход газа подбирают под толщину стенки — универсальной настройки нет, и опытный сварщик корректирует режим по тому, как ведёт себя ванна.
Присадку выбирают по материалу. Для деталей из сплавов с кремнием подходит пруток на основе алюминия с кремнием, для магниевых сплавов — с магнием. Разница влияет на прочность, пластичность и склонность шва к трещинам. На глаз материал детали определить сложно, поэтому в спорных случаях ориентируются на маркировку и поведение металла при нагреве.
Нагрев — главный враг геометрии. Алюминий имеет высокое тепловое расширение, и тонкая стенка бака или бачок радиатора может «повести» от одного длинного шва. Поэтому варят короткими участками, с паузами на остывание, иногда с подогревом детали или, наоборот, с теплоотводом. Крупные детали фиксируют в приспособлении, а шов накладывают от середины к краям, чтобы напряжения распределялись равномернее.
Контроль шва проводят после остывания. Внешне проверяют равномерность валика, отсутствие подрезов и пор. Затем деталь испытывают на герметичность: баки и радиаторы — опрессовкой воздухом или жидкостью, интеркулеры — давлением с контролем падения. Для ёмкостей с топливом проверка обязательна: даже мелкая пора даёт подтёк, который заметят не сразу, а на заправке или в рейсе.
Сварка не всегда является лучшим решением. Тонкая стенка, коррозия по всей площади, трещина в зоне, где металл уже потерял толщину, — повод рассмотреть замену. Иногда деталь ремонтируют комбинированно: восстанавливают участок сваркой, а зону крепления усиливают накладкой. Такое решение обсуждают с владельцем техники до начала работ, чтобы не тратить время на заведомо слабый ремонт.
Ремонт бака
Топливный бак грузовика чаще всего страдает от трещин по сварному шву, потёртостей о кронштейн и коррозии в нижней части. Трещина по шву появляется от вибрации и перепадов давления, а потёртость — от неправильно установленных стяжек или разрушенных подушек крепления. Если не устранить причину, трещина вернётся рядом со швом.
Ремонт начинают со снятия и подготовки бака. Затем находят границы трещины — иногда она уходит под кронштейн и видна только после зачистки. Трещину разделывают, проваривают, при необходимости ставят накладку или вваривают ремонтную вставку. Кронштейны и фланцы восстанавливают отдельно, а после сварки проверяют геометрию: перекошенный бак не встанет на место без напряжения, и трещина появится снова.
Проверка герметичности — обязательный этап. Бак опрессовывают, осматривают швы, особое внимание уделяют зоне, где сваривали. Если на баке есть внутренние перегородки, их состояние тоже важно: разрушенная перегородка не влияет на герметичность, но вызывает плескание топлива и дополнительную нагрузку на стенки. При сильной коррозии днища ремонт может быть нецелесообразен, и об этом лучше сказать прямо.
В «Ремсервисе» аргонную сварку применяют и для ремонта алюминиевых ёмкостей другого назначения, включая автоцистерны и бензовозы. Такие работы требуют особенно тщательной подготовки: остатки содержимого в цистерне опаснее, чем в баке, а требования к герметичности выше. Порядок подготовки и контроля в каждом случае обсуждают отдельно.
Ремонт радиатора
Радиатор грузовика — деталь с тонкими стенками и плотной компоновкой. Алюминиевые бачки трескаются по сварному шву, патрубки отрываются при вибрации, а между сотами появляются свищи от коррозии. Сварка возможна там, где есть доступ и достаточная толщина металла: бачок, патрубок, фланец. Ремонт самих сот ограничен — стенки слишком тонкие, и прогрев легко превращает мелкий дефект в разрушение блока.
Перед сваркой радиатор очищают снаружи и промывают. Трещину на бачке разделывают, проваривают и проверяют. Отломанный патрубок восстанавливают с посадочным пояском, чтобы шланг держался и не подсасывал воздух. После ремонта радиатор испытывают на герметичность под давлением: если давление падает, ищут пору, а не закрашивают место.
Интеркулер ремонтируют по похожей схеме: трещины по сварным швам, пробои от камней, повреждения после контакта с препятствием. После сварки обязательна опрессовка, потому что даже небольшая негерметичность даёт потерю наддува и ошибку по двигателю. Если повреждена сердцевина или трещина идёт по тонкой стенке, деталь чаще меняют.
Отдельно стоит помнить о соседних системах. Радиатор работает в контуре охлаждения, и его замена или ремонт часто совпадают с работами по двигателю. Если после ремонта температура растёт, причина может быть в термостате, помпе или загрязнённом радиаторе, а не в шве. Диагностику системы охлаждения проводят комплексно — об этом есть материал про ремонт ДВС грузовика. Для рефрижераторных установок действуют свои правила: их теплообменники ремонтируют с учётом контура хладагента, о чём рассказано в статье про ремонт рефрижераторов.
Если после сварки требуется доработка посадочных поверхностей, фланцев или креплений, подключают механическую обработку деталей. Это позволяет восстановить плоскостность и геометрию, которые сваркой не исправить.
Цена
Стоимость аргонной сварки считают после осмотра детали и согласования объёма работ. Точную цену назовут по телефону, если понятны материал, толщина стенки и характер повреждения, но окончательная сумма зависит от подготовки: снять бак, слить топливо, промыть, разделать трещину, проверить герметичность — всё это отдельные операции. Клиенты часто спрашивают цену за см шва, то есть за сантиметр: такая формулировка привычна, но работает только для простых прямых стыков. На баках и радиаторах шов идёт по сложной геометрии, поэтому в расчёт берут не длину, а объём работ и необходимость разборки узла.
На цену влияют длина и глубина трещины, толщина металла, необходимость накладки или вставки, доступ к узлу и состояние детали. Сильно загрязнённая или корродированная деталь требует больше времени на подготовку. Если сварка невозможна и нужна замена, это тоже станет понятно после осмотра, и решение будет честным: ремонт не должен превращаться в лотерею.
Сроки зависят от загрузки цеха и наличия материалов. Небольшие работы выполняют в день обращения, сложные — после согласования. Если техника стоит в рейсе, об этом стоит сказать при записи: возможность ускорить работу обсуждают заранее.
Подготовка к визиту простая. Слейте топливо или охлаждающую жидкость, если это возможно, сфотографируйте повреждение, запишите марку и модель автомобиля, снимите деталь, если она снимается без специального оборудования. Грязную деталь стоит очистить: на чистом металле видны границы трещины, а мастер не тратит время на отмывание вместо сварки.
Аргонную сварку выполняют на площадке «Ремсервиса» в Тольятти, ул. Южное шоссе 24, стр. 3. Записаться и задать вопрос можно по телефону +7 927 778 95 98 или по почте sto1@rstlt.ru, сервис работает ежедневно с 8:00 до 20:00 с перерывом на обед с 12:00 до 13:00. Адреса обеих площадок — на странице контактов.
Частые вопросы
Можно ли заварить трещину в алюминиевом баке?
Можно, если стенка сохранила толщину, трещина доступна и бак правильно подготовлен. Трещину разделывают, проваривают в аргоне и проверяют опрессовкой. Нельзя варить ёмкость с остатками топлива и парами: это опасно. Если коррозия разъела металл на большой площади или трещина идёт по зоне крепления, надёжнее заменить бак или его участок.
Почему алюминий варят в аргоне, а не обычным электродом?
Аргон защищает расплавленный металл от кислорода и азота, а переменный ток разрушает оксидную плёнку на поверхности алюминия. Без защиты шов получается пористым и хрупким. Ручная дуговая сварка покрытым электродом для тонкого алюминия не подходит: металл прогорает, а качество соединения непредсказуемо.
Ремонтируют ли алюминиевые радиаторы или только меняют?
Зависит от места повреждения. Трещины на бачке, оторванные патрубки и повреждённые фланцы ремонтируют сваркой. Сердцевину с тонкими сотами обычно не варят: металл прогорает, а герметичность восстановить сложно. После сварки радиатор обязательно проверяют под давлением, иначе дефект проявится в дороге.
Сколько стоит аргонная сварка?
Цена зависит от детали, длины трещины, толщины металла и объёма подготовки. Стоимость считают после осмотра и согласования работ, точную цену называют по телефону, когда понятна задача. Подготовка бака к сварке — слив, промывка, продувка — входит в объём работ и влияет на итоговую сумму.
Можно ли варить бак, не снимая с автомобиля?
Технически иногда возможно, но безопасность и качество важнее удобства. Бак всё равно нужно слить и подготовить, а рядом с автомобилем сложно обеспечить безопасные условия и доступ к шву. Снятый бак проще промыть, разделать трещину и проверить на герметичность. Решение принимают по конструкции крепления и состоянию детали.
Что делать, если после сварки бак подтекает?
Не замазывать герметиком и не красить поверх. Подтёк означает пору, непровар или новую трещину рядом со швом. Деталь нужно повторно проверить, найти место утечки и переварить участок. Иногда причина в том, что трещина уходит под кронштейн и её не разделывали полностью.
Варят ли интеркулеры и как проверяют шов?
Варят трещины по сварным швам и повреждения корпуса, если металл позволяет. После ремонта интеркулер опрессовывают: подают давление и смотрят, держит ли он. Падение давления указывает на негерметичность, которая приведёт к потере наддува. Тонкую сердцевину чаще меняют, чем ремонтируют.
Можно ли отремонтировать литую алюминиевую деталь?
Иногда да, но с оговорками. Литые сплавы пористые, впитывают масло и требуют тщательной зачистки, а шов может получиться с порами. Для нагруженных деталей, отвечающих за безопасность, замена надёжнее. Мастер оценивает деталь после осмотра и говорит прямо, какой результат реально получить.
Нужно ли промывать бак перед сваркой?
Обязательно. Пары топлива взрывоопасны, поэтому бак сливают, промывают и продувают, а перед сваркой контролируют отсутствие остатков. Промывка также удаляет грязь, которая мешает шву. Экономить на этом этапе нельзя: речь идёт о безопасности людей в цеху.